18 Nov Qué temperatura requiere sublimación en textil
Explorar artículos por tema
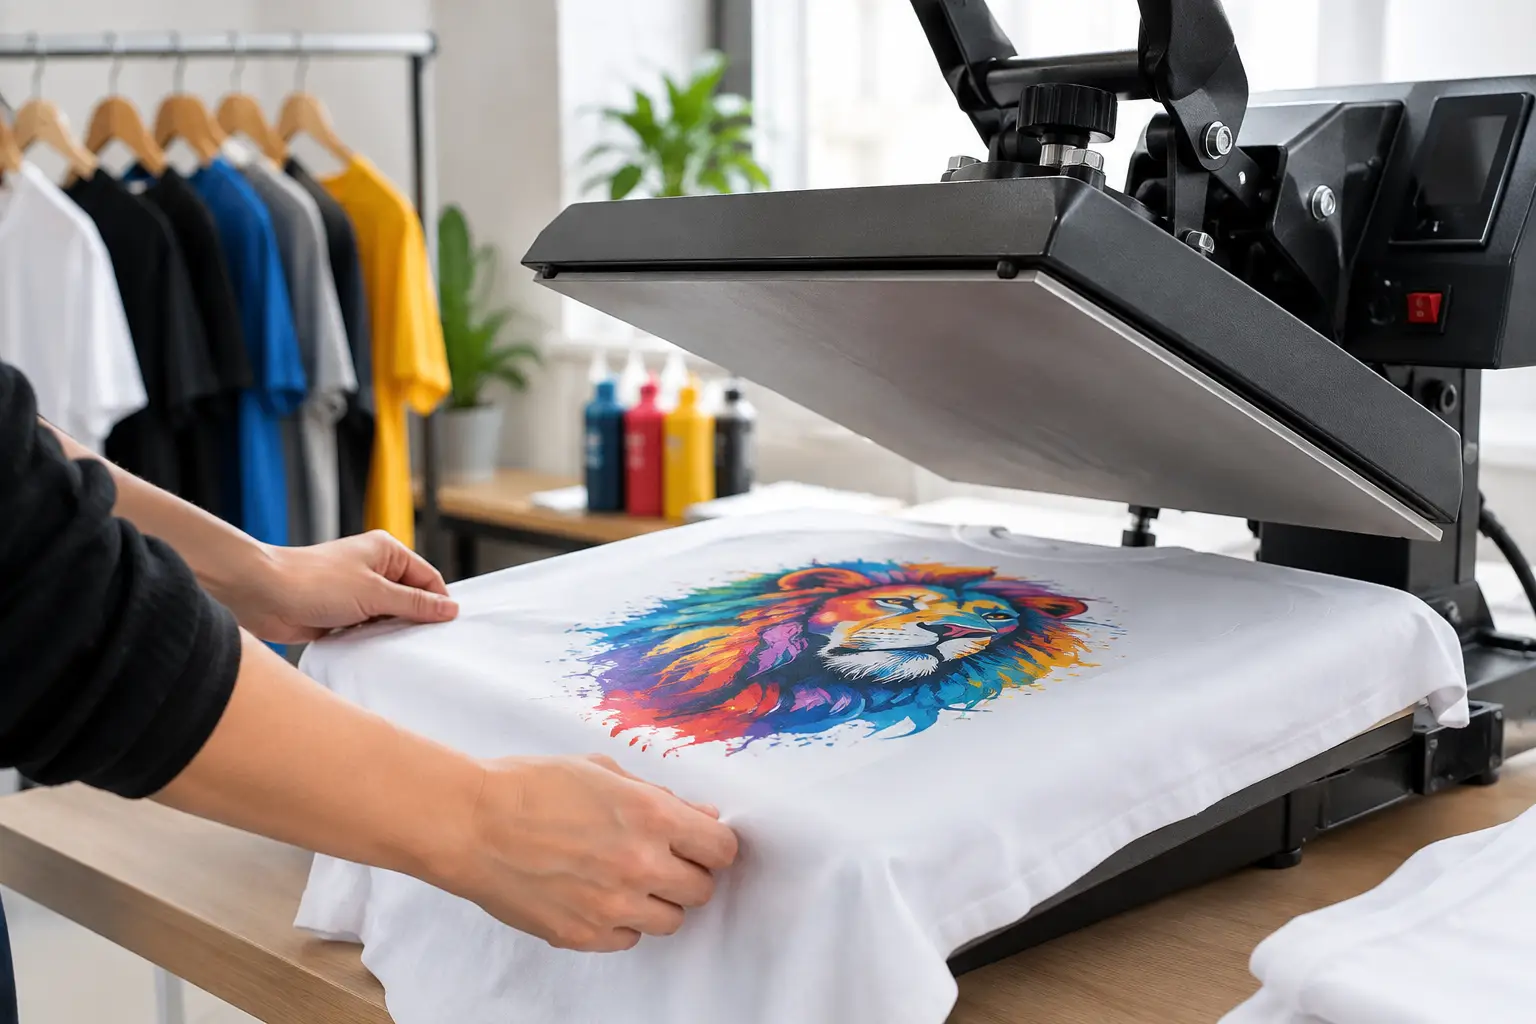
Una transferencia que sale apagada, con zonas incompletas o con el tejido marcado rara vez se corrige simplemente subiendo grados. Cuando se pregunta qué temperatura requiere sublimación, la respuesta técnica es que depende del conjunto formado por tinta, papel, recubrimiento o tejido, prensa y tiempo efectivo bajo presión. La temperatura de la plancha es solo una parte del proceso.
En sublimación por transferencia, el colorante pasa del estado sólido al gaseoso por efecto del calor y se integra en una superficie de poliéster o en un recubrimiento polimérico apto para sublimación. Para que esa migración ocurra con definición y permanencia, la superficie debe alcanzar la energía térmica indicada por el fabricante del sistema. El ajuste correcto no se establece con un único valor universal: se valida mediante ficha técnica, medición y prueba sobre el material real de producción.
¿Qué temperatura requiere sublimación?
Como orientación operativa, muchos sistemas de sublimación trabajan en un intervalo aproximado de 180 a 210 °C. Sin embargo, ese rango no sustituye al parámetro concreto de la tinta, el papel y el soporte. Dos trabajos realizados a 200 °C pueden exigir tiempos, presiones y resultados muy distintos si uno se imprime sobre punto de poliéster fino y el otro sobre una placa rígida con recubrimiento.
La referencia que debe priorizarse es la combinación recomendada por los fabricantes de tinta, papel y soporte. Si existen indicaciones diferentes, no conviene elegir un valor intermedio sin más. Hay que identificar qué componente limita el proceso. Un tejido puede deformarse antes de que una tinta alcance su transferencia óptima; una capa de poliéster puede necesitar más energía de la que soporta el adhesivo de un soporte compuesto.
También conviene distinguir entre temperatura programada y temperatura real. El controlador de una prensa puede marcar 200 °C mientras la superficie presenta variaciones por zonas, especialmente en los bordes, en prensas con uso intensivo o cuando la manta de silicona está fatigada. La temperatura útil es la que recibe el artículo durante el tiempo de contacto, no la cifra mostrada en pantalla.
Temperatura de sublimación según el material
En tejidos de poliéster blanco o claro, la sublimación suele tener una ventana de trabajo amplia, pero no ilimitada. Las prendas ligeras y los tejidos de punto pueden acusar brillo, aplastamiento del relieve, cambios de tacto o marcas del papel si se aplica exceso de calor, presión o tiempo. En tejidos con estructura abierta, el vapor de tinta puede atravesar la prenda y contaminar la base de la prensa si no se protege adecuadamente.
El poliéster reciclado merece una comprobación específica. Puede responder de forma distinta al calor y, en algunos colores intensos, presentar migración de colorantes del propio tejido. Este fenómeno no debe confundirse con una sublimación deficiente: el diseño puede transferirse correctamente y, aun así, verse alterado después por el ascenso del color de fondo. La prevención exige muestras previas y, cuando corresponda, valorar otra técnica o una barrera adecuada para el caso concreto.
En soportes rígidos recubiertos, como placas, piezas cerámicas o superficies metálicas preparadas para sublimación, la variable crítica no es solo el material base, sino la calidad y el espesor del recubrimiento. Una capa irregular puede producir variaciones de color o falta de transferencia aunque la prensa esté bien ajustada. Las piezas gruesas tardan más en estabilizar su temperatura que un tejido, por lo que requieren procesos definidos para cada geometría y útil de presión.
El algodón, por su parte, no es un soporte directo para la sublimación convencional. Al no disponer de polímero de poliéster que reciba el colorante, la tinta no queda integrada de forma duradera. Puede utilizarse un recubrimiento o un material intermedio compatible, pero entonces el resultado, tacto, resistencia y parámetros ya pertenecen a otro sistema de transferencia. Presentarlo como sublimación directa sobre algodón genera expectativas incorrectas.
El color y la composición cambian el comportamiento
La sublimación no cubre el color de base: tiñe una superficie clara. Por eso, un mismo archivo puede verse más oscuro, menos saturado o alterado sobre un soporte crema, gris o de color. Sobre negro o tonos muy oscuros no ofrece una imagen visible con el método convencional, porque no hay una tinta blanca sublimable que cubra el fondo.
La composición también importa. Un tejido con porcentaje de poliéster inferior al 100 % puede recibir la tinta, pero la intensidad final depende de cuánta fibra sintética haya disponible y de cómo esté distribuida. En mezclas con algodón, el acabado puede ser más suave y deliberadamente envejecido, pero no tendrá la misma viveza ni estabilidad visual que un poliéster blanco adecuado. Es una decisión de acabado, no un defecto que deba compensarse elevando la temperatura.
Tiempo, presión y temperatura: un ajuste conjunto
La temperatura de sublimación debe leerse junto con el tiempo y la presión. A igualdad de otros factores, aumentar la temperatura puede permitir reducir el tiempo, pero también eleva el riesgo de amarilleo del soporte, pérdida de textura, sangrado de tinta o deformación. Bajar la temperatura y alargar demasiado el ciclo puede ocasionar difusión lateral del color y pérdida de detalle en textos finos.
La presión debe ser suficiente para mantener un contacto uniforme entre papel y superficie. Una presión excesiva no mejora automáticamente la transferencia. En prendas puede dejar el poro aplastado o una huella visible, y en algunos soportes rígidos puede forzar el papel contra pequeñas irregularidades. Una presión insuficiente, en cambio, favorece sombras, zonas deslavadas y desplazamientos del diseño por movimiento del papel.
El orden de trabajo habitual consiste en fijar el rango recomendado para el soporte, comprobar la temperatura real de la prensa y realizar una prueba controlada. A partir de ahí se modifica una variable cada vez. Si se cambian grados, segundos y presión simultáneamente, será difícil saber qué ha corregido o provocado el resultado.
Cómo comprobar la temperatura real de la prensa
La verificación no debería depender únicamente del indicador digital. Un termómetro de contacto apropiado, tiras térmicas o sistemas de medición específicos permiten detectar diferencias entre la lectura programada y la superficie útil. La medición debe hacerse en varios puntos: centro, esquinas y zonas de mayor uso.
Además de la temperatura, hay que revisar la uniformidad de presión. Una plancha aparentemente caliente de forma homogénea puede transferir peor en un lateral si el cierre no reparte la carga. En piezas rígidas o con relieve, el problema aumenta porque el contacto no es plano. En esos casos, el útil, la protección térmica y la colocación de la pieza forman parte del ajuste.
Antes de iniciar una tirada, resulta útil registrar soporte, lote, papel, tinta, perfil de color, temperatura programada, temperatura medida, tiempo, presión y resultado visual. Este control permite repetir un trabajo con mayor consistencia y detectar si un cambio de material obliga a revisar el proceso.
Fallos frecuentes relacionados con exceso o falta de calor
Una transferencia pálida o incompleta puede deberse a temperatura insuficiente, pero también a tiempo corto, presión desigual, papel colocado por el reverso, humedad o un recubrimiento no apto. Subir la temperatura sin descartar estas causas puede enmascarar el problema y dañar el soporte.
Cuando los contornos aparecen difusos, con un halo de color, hay que comprobar si el papel se ha movido al abrir la prensa, si el ciclo es demasiado largo o si existe exceso de calor. El llamado efecto fantasma suele estar relacionado con un desplazamiento mínimo del papel mientras la tinta aún está activa. Retirar el papel con un movimiento firme y evitar corrientes de aire sobre prendas ligeras ayuda a reducirlo.
Las zonas amarillentas, el brillo excesivo o la pérdida de textura apuntan con frecuencia a sobreexposición térmica. En poliéster, también pueden aparecer marcas de plancha que no se eliminan con facilidad. Una lámina protectora adecuada y una presión ajustada reducen el riesgo, pero no compensan un ciclo fuera de rango.
La humedad es otro factor que altera la transferencia. Un tejido almacenado en ambiente húmedo, un papel mal conservado o vapor residual en la prenda pueden producir manchas, falta de nitidez o variación cromática. Un preplanchado breve, cuando el material lo admite, puede ayudar a evacuar humedad y alisar la superficie, pero debe validarse para no dejar marcas ni modificar el comportamiento del tejido.
Criterio de calidad antes de producir
La prueba de producción debe evaluarse en frío, con luz adecuada y comparada con el archivo aprobado. No basta con comprobar que la imagen se ha transferido. Hay que revisar uniformidad de masas de color, definición de textos pequeños, presencia de halos, estabilidad de tonos y posibles marcas en el soporte.
En una producción repetitiva, conviene conservar una muestra patrón aprobada. Si se sustituye el papel, la tinta, el lote de tejido o la prensa, el parámetro anterior deja de ser una garantía automática. La sublimación es estable cuando se controla, pero sensible a pequeñas variaciones de materiales y energía térmica.
La mejor temperatura no es la más alta ni la más rápida: es la que, con el tiempo y la presión adecuados, consigue el color previsto sin comprometer la superficie. Validar ese punto con el soporte real evita correcciones improvisadas cuando la producción ya está en marcha.