14 Nov Cómo emulsionar pantallas serigráficas sin fallos
Explorar artículos por tema
Una pantalla mal emulsionada puede parecer correcta hasta que entra en máquina: el borde del diseño se abre, aparecen poros, la tinta invade detalles finos o la emulsión se desprende en plena tirada. Emulsionar pantallas serigráficas no consiste solo en aplicar una capa fotosensible y exponerla. Es un proceso de control en el que intervienen la limpieza de la malla, la elección de emulsión, el grosor del recubrimiento, el secado, el fotolito y la energía de exposición.
El objetivo es crear una plantilla estable, con el detalle necesario para el trabajo y capaz de resistir la tinta, la presión de la rasqueta y los lavados previstos. La configuración adecuada cambia según se trate de serigrafía textil, plana o circular, según el tipo de tinta y según la definición del motivo.
Qué hay que definir antes de emulsionar pantallas serigráficas
La emulsión no se elige de forma aislada. Debe ser compatible con la tinta que atravesará la pantalla y con el método de recuperación posterior. En trabajos con tintas al agua, por ejemplo, se necesita una resistencia distinta a la requerida por tintas con disolventes, UV o sistemas específicos de impresión industrial. La ficha técnica del fabricante es la referencia para confirmar esa compatibilidad.
También hay que partir de una malla correcta. El número de hilos, el diámetro del hilo y el color de la malla condicionan cuánta tinta se deposita, qué nivel de detalle puede reproducirse y cómo se comporta la exposición. Una malla más abierta permite mayor paso de tinta, pero limita la definición de líneas finas y tramas. Una malla más cerrada favorece detalles pequeños y depósitos controlados, aunque exige un diseño, una tinta y un ajuste de impresión coherentes.
La tensión de la malla merece especial atención. Si es irregular o insuficiente, la pantalla puede perder contacto con el soporte, deformar el registro y sufrir un desgaste prematuro de la plantilla. Emulsionar una pantalla con problemas de tensión no corrige esos problemas: solo los oculta hasta el inicio de la producción.
Por último, conviene revisar el archivo antes de generar el fotolito. Textos muy pequeños, reservas estrechas, tramas de alta lineatura o transparencias mal interpretadas pueden exceder la capacidad real de reproducción de la combinación entre malla, emulsión y tinta. En serigrafía, el detalle imprimible debe evaluarse como un conjunto, no solo en pantalla.
Preparación de la malla: la base de la adherencia
Una emulsión no adherirá de manera fiable sobre una malla contaminada. Restos de tinta, recuperador, grasa de manipulación, polvo o productos de limpieza pueden provocar ojos de pez, poros o zonas que se levantan durante el revelado.
La pantalla debe estar completamente recuperada si procede de un trabajo anterior. Después, se desengrasa con un producto adecuado para malla serigráfica, aplicándolo por ambas caras y aclarando de forma abundante. El aclarado debe eliminar tanto el desengrasante como las partículas desprendidas. Una vez limpia, la pantalla se deja secar por completo en un entorno protegido del polvo.
No conviene tocar la zona de impresión con las manos después de desengrasarla. La grasa natural de la piel puede volver a contaminar la malla, incluso aunque la contaminación no sea visible. El uso de guantes limpios y una manipulación cuidadosa reduce este riesgo.
En mallas nuevas, almacenadas durante tiempo o sometidas a recuperaciones intensivas, puede ser necesario valorar tratamientos adicionales recomendados por el proveedor de la emulsión. No son pasos universales: dependen del estado de la malla, del adhesivo del marco y del sistema químico empleado.
Aplicación de la emulsión y control del grosor
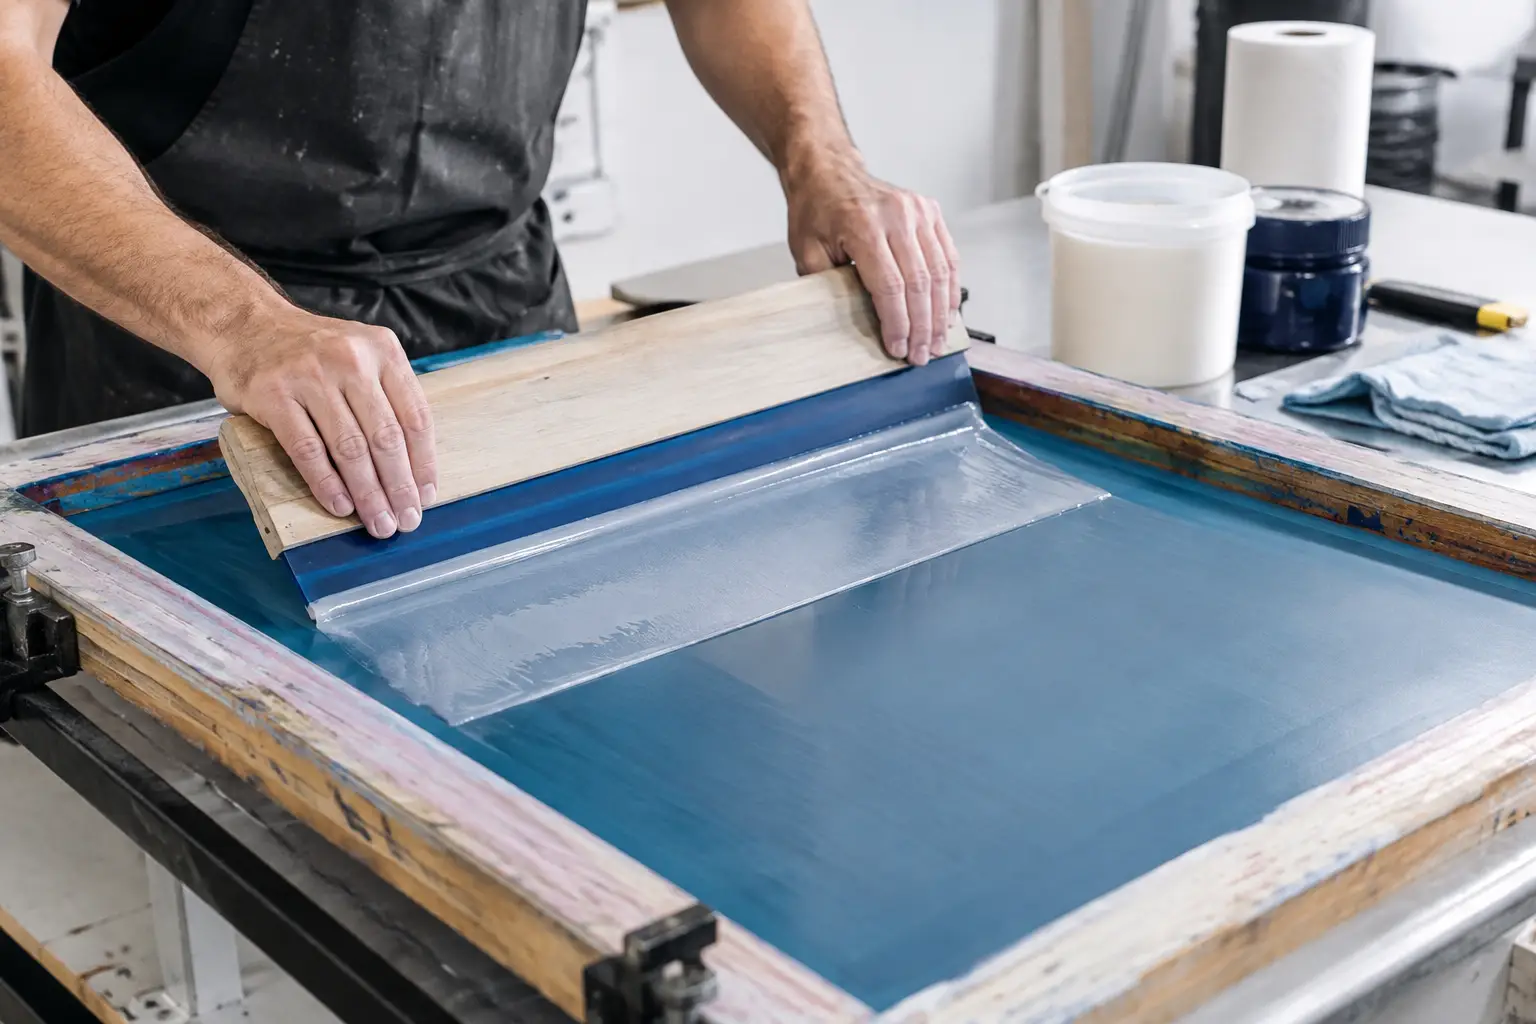
La emulsión se aplica normalmente con una regleta de emulsionado. Su perfil, el ángulo de uso y la presión influyen en la cantidad de producto depositada. El recubrimiento debe ser uniforme en toda la superficie útil, sin acumulaciones en los bordes ni franjas con menor carga.
En términos generales, una plantilla más gruesa puede aumentar el depósito de tinta y proteger mejor determinadas zonas, pero también puede reducir la definición, complicar el revelado y alargar el secado. Una plantilla demasiado fina, en cambio, puede perder resistencia o reproducir de forma inestable áreas con carga de tinta elevada. No existe un número de pasadas válido para todos los trabajos.
En impresión textil, el grosor de la plantilla se relaciona directamente con el depósito que se busca sobre el tejido, la opacidad de la tinta y el tipo de prenda. En serigrafía plana sobre materiales rígidos, puede priorizarse una definición más limpia o un depósito concreto según la aplicación. En impresión circular, además, hay que considerar la geometría del soporte y la estabilidad de registro durante la producción.
La cara exterior de impresión y la cara interior de racleta no reciben el recubrimiento por casualidad. La secuencia de pasadas condiciona el perfil de la emulsión y, por tanto, la apertura final de la plantilla. Cuando un motivo exige tipografías pequeñas, líneas finas o trama, conviene estandarizar esa secuencia y documentarla para repetir resultados.
Secado: donde se decide buena parte del resultado
Después de recubrir la pantalla, la emulsión debe secarse en oscuridad o bajo luz de seguridad compatible con el producto. El objetivo no es solo que deje de estar húmeda al tacto: necesita perder la humedad de manera uniforme antes de exponerse.
Una pantalla insuficientemente seca puede endurecerse de forma irregular, revelar mal y presentar pérdida de resistencia. Un secado con polvo en suspensión deja defectos que después se convierten en puntos de paso de tinta. La posición de secado también influye en el acabado de la cara de impresión y debe mantenerse de acuerdo con el procedimiento definido para el tipo de trabajo.
La temperatura, la humedad ambiental y la ventilación modifican el tiempo de secado. Por eso no es prudente fijar un tiempo universal. La referencia debe ser la ficha técnica de la emulsión y las condiciones reales de la zona de preparación. En entornos con variaciones importantes de humedad, conviene revisar el proceso con mayor frecuencia.
Exposición, fotolito y revelado de la pantalla
La exposición transforma la emulsión seca en una plantilla resistente en las áreas que reciben luz. Para que el motivo quede definido, el fotolito debe ser opaco en las zonas de imagen y mantener un contacto firme con la pantalla. Si existe separación entre ambos, la luz se dispersa bajo los bordes y se pierde nitidez.
La opacidad del negro del fotolito es crítica. Un negro poco denso deja pasar luz y puede cerrar detalles que deberían revelarse. También importa la estabilidad dimensional: un fotolito deformado compromete el registro, sobre todo en trabajos a varias tintas o con elementos muy ajustados.
El tiempo de exposición depende de la fuente de luz, la distancia, el estado de la lámpara, la malla, el grosor de emulsión, el color de la malla y el tipo de emulsión. Aplicar el mismo tiempo a todas las pantallas es una causa habitual de defectos. La forma fiable de establecer el ajuste es realizar pruebas de exposición con una escala adecuada y conservar el resultado como referencia de proceso.
Tras exponer, se revela con agua siguiendo el comportamiento indicado por la emulsión. Primero se humedece la pantalla y después se desarrolla la imagen sin atacar innecesariamente las zonas endurecidas. Una presión excesiva o un revelado demasiado prolongado puede abrir áreas finas y debilitar bordes. Si la imagen no abre con facilidad, el problema puede estar en la exposición, el secado, el fotolito o una combinación de varios factores.
Una vez revelada, la pantalla debe secarse antes de revisar y, cuando el sistema lo requiera, recibir un posendurecimiento o tratamiento posterior compatible. Este paso puede mejorar la resistencia, pero también dificulta la recuperación de la pantalla. Es una decisión técnica ligada a la tinta, la duración prevista de la tirada y la reutilización del marco.
Fallos frecuentes y cómo interpretarlos
Los poros aislados suelen apuntar a polvo, grasa o contaminación de la malla. Si aparecen repetidamente en la misma zona, conviene revisar la limpieza, el área de secado y el estado de la regleta. Taparlos puede servir como corrección puntual, pero no sustituye la identificación de la causa.
Cuando las zonas de imagen se lavan en exceso o los detalles finos desaparecen, puede haber una exposición insuficiente, una emulsión mal seca o un lavado demasiado agresivo. Si, por el contrario, los detalles no abren y quedan velados, hay que comprobar una posible sobreexposición, un fotolito poco opaco o un contacto deficiente durante la insolación.
Los bordes dentados, las líneas con grosor irregular o las tramas empastadas no siempre se resuelven modificando la exposición. Pueden proceder de una malla inadecuada, una mala preparación del archivo, un grosor de plantilla excesivo o un depósito de tinta que supera la capacidad de definición del diseño.
El desprendimiento de emulsión durante la tirada exige revisar la compatibilidad química con la tinta y los productos de limpieza, además de la limpieza inicial, el secado, la exposición y el posible endurecimiento posterior. Cambiar solo uno de esos factores sin registrar el resto dificulta encontrar una solución repetible.
Control de calidad antes de entrar en producción
La inspección debe hacerse con la pantalla seca y con buena iluminación. Se revisan los contornos, las reservas, los textos pequeños, las tramas, los poros y la continuidad de las áreas abiertas. También es recomendable comprobar que no haya residuos de emulsión en las zonas de imagen y que el motivo esté correctamente orientado para el proceso de impresión.
En trabajos exigentes, una prueba de impresión sobre el soporte real aporta información que la inspección visual no muestra: depósito de tinta, ganancia de punto, definición, opacidad, adherencia y comportamiento de registro. La pantalla puede estar técnicamente bien revelada y, aun así, requerir ajustes de malla, tinta o rasqueta para alcanzar el acabado esperado.
Una pantalla bien emulsionada no se mide solo por la nitidez al trasluz. Se mide por su capacidad de mantener esa nitidez durante la producción, con la tinta y el soporte previstos. Registrar las decisiones que han funcionado – malla, emulsión, secuencia de recubrimiento, prueba de exposición y condiciones de secado – convierte un buen resultado puntual en un proceso controlable.