21 Oct Fallo de adherencia DTF: cómo diagnosticarlo
Explorar artículos por tema
Un fallo de adherencia DTF no se resuelve aplicando más calor o más presión de forma automática. Cuando un transfer se levanta por los bordes, se desprende tras el primer lavado o deja zonas sin anclar, la causa puede estar en el tejido, en el film, en el polvo adhesivo, en el curado o en el propio ciclo de prensado. Corregirlo exige observar cuándo aparece el defecto y separar las variables del proceso.
En DTF, la imagen impresa se transfiere mediante una capa de adhesivo termofusible activada por calor y presión. La unión final depende de que ese adhesivo funda de forma homogénea, contacte con la superficie textil y se estabilice según el sistema empleado. Por eso, una receta válida para un film y un polvo concretos no debe trasladarse sin comprobar fichas técnicas y realizar pruebas sobre el soporte real.
Cómo identificar un fallo de adherencia DTF
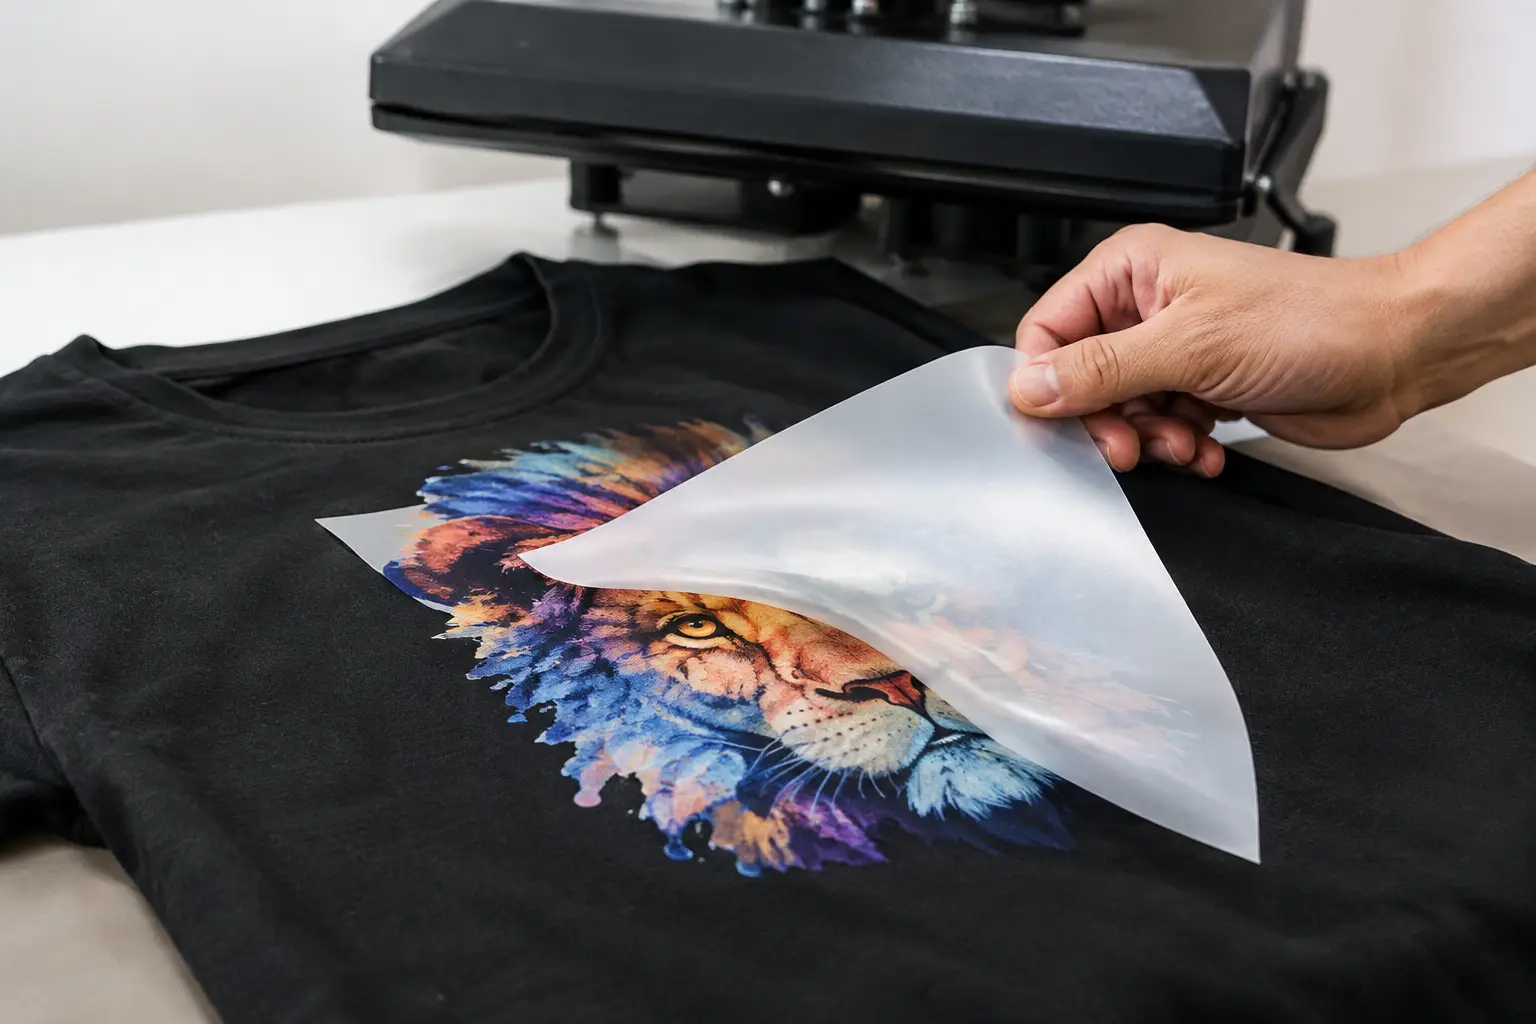
El momento en que aparece el problema ofrece una pista útil. Si el diseño se queda parcialmente en el film al retirarlo, conviene revisar el tipo de despegado indicado por el fabricante – en caliente, templado o en frío – y la transferencia efectiva de calor y presión. Si la aplicación parece correcta al salir de la plancha, pero se despega al estirar la prenda o tras el lavado, el origen suele estar en una fusión incompleta, una compatibilidad deficiente con el tejido o una contaminación de la superficie.
También importa la forma del desprendimiento. Un levantamiento uniforme de toda la aplicación apunta a un problema general de transferencia. Los bordes que se levantan primero pueden indicar presión irregular, una base de plancha inadecuada o pérdida de calor en zonas con costuras, cremalleras, botones o relieves. Cuando solo fallan áreas puntuales del diseño, hay que comprobar la deposición de polvo, el curado y la homogeneidad del contacto durante el prensado.
No debe confundirse la falta de adherencia con otros defectos. Una imagen que permanece anclada, pero se agrieta al estirar, puede tener un problema de elasticidad, exceso de depósito, diseño poco adecuado para el tejido o comportamiento propio del material. Un tacto excesivamente rígido tampoco demuestra por sí mismo buena adherencia: puede ocultar una aplicación sobredimensionada que acabará fisurando con el uso.
Las causas más habituales del fallo de adherencia DTF
Soporte textil incompatible o mal preparado
El DTF ofrece buena versatilidad, pero no todos los tejidos responden igual. Algodón, poliéster y mezclas requieren comprobar la compatibilidad del adhesivo y de la tinta con el acabado concreto de la prenda. Los tejidos técnicos pueden incorporar tratamientos hidrófugos, suavizantes, siliconas, repelencias o acabados de baja energía superficial que dificultan el anclaje.
La migración de color en poliéster es otro fenómeno distinto, aunque puede aparecer junto a problemas de adhesión. Si se trabaja sobre tejidos sublimados o con colorantes inestables, debe evaluarse tanto la barrera de la tinta blanca como el comportamiento del conjunto tras lavado y exposición térmica. Aplicar un transfer sobre una prenda recién sacada de su embalaje, con humedad ambiental o residuos de manipulación, añade variables innecesarias.
Antes de producir una tirada, conviene revisar la composición declarada, el gramaje, el acabado superficial y la presencia de zonas complejas. Un preprensado breve puede ayudar a eliminar humedad y arrugas, pero no sustituye una prueba de compatibilidad cuando el tejido tiene tratamiento técnico o una estructura poco habitual.
Polvo adhesivo insuficiente, irregular o degradado
El polvo termofusible debe cubrir de forma uniforme las zonas impresas que formarán parte del transfer. Una cobertura pobre deja áreas sin adhesivo suficiente; un exceso puede generar tacto innecesario, acumulaciones y una respuesta irregular al fundir. El control visual es útil, pero debe hacerse antes del curado: una vez gelificado, resulta más difícil distinguir si la distribución era homogénea.
La humedad y la contaminación afectan al polvo. Un material expuesto a un ambiente inadecuado, mezclado con residuos o almacenado sin protección puede alterar su fluidez y su comportamiento térmico. También hay que verificar que el polvo utilizado corresponde al sistema de film, tintas y aplicación previsto. No todos los adhesivos presentan la misma ventana de trabajo ni la misma respuesta sobre tejidos elásticos, mezclas o soportes técnicos.
Curado incompleto o excesivo del transfer
Durante el curado, el adhesivo debe alcanzar el estado indicado para quedar preparado para la transferencia. Si el polvo no recibe energía suficiente, puede conservar un comportamiento inestable y no fundir correctamente sobre el tejido. Si el curado es excesivo, el adhesivo puede perder capacidad de anclaje o modificar su respuesta al prensado, según su formulación.
No es fiable juzgar el curado solo por el aspecto brillante o mate del polvo. La configuración depende del horno o túnel de curado, de la carga de tinta, del tamaño de la imagen, de la ventilación y del comportamiento real del equipo. Los parámetros de una ficha técnica son un punto de partida, no una garantía universal: deben validarse con controles repetibles.
Presión, temperatura o contacto no uniformes
La plancha debe transmitir energía y presión de manera constante en toda la superficie. Una almohadilla demasiado blanda, una base deformada, una platina desajustada o una prenda colocada sobre costuras puede reducir el contacto local. En esos casos, subir el ajuste general de presión puede no resolver el defecto e incluso marcar el tejido o alterar el acabado.
La temperatura configurada tampoco equivale necesariamente a la temperatura real de contacto. Con el uso, las planchas pueden presentar desviaciones entre el valor mostrado y la superficie efectiva. Conviene verificar la uniformidad térmica con instrumentos adecuados y revisar periódicamente el estado de la platina, la base y los elementos de presión.
El despegado del film forma parte del ciclo. Algunos films requieren retirada en caliente, otros templada o en frío, y un cambio en ese momento puede producir levantamientos que parecen un problema de adhesivo. Si el sistema contempla un segundo prensado, debe realizarse con el protector y las condiciones definidos para ese material, no como una corrección improvisada.
Lavado, manipulación y validación insuficiente
Una aplicación puede superar una inspección visual inmediata y fallar después. El lavado revela si la unión ha sido estable frente a humedad, detergente, fricción y flexión. Para evaluar una producción no basta con lavar una sola prenda en condiciones desconocidas: hay que definir un método interno repetible, registrar la prenda, el transfer y el ciclo aplicado, y observar cambios en bordes, grietas, color y tacto.
Las instrucciones de cuidado deben ajustarse al soporte y al sistema de impresión. Un uso intensivo, secado agresivo, planchado directo sobre el motivo o productos químicos no previstos pueden reducir la vida útil de cualquier estampación. Aun así, si el desprendimiento aparece en el primer lavado realizado según las indicaciones razonables de cuidado, el proceso debe revisarse antes de continuar la producción.
Método de diagnóstico antes de repetir la producción
Cuando aparece un defecto, cambiar varias variables a la vez impide encontrar la causa. Es preferible trabajar con una muestra testigo y modificar un único factor en cada prueba. Un procedimiento operativo puede seguir este orden:
- Confirmar la composición, el acabado y el estado del tejido. Revisar si existen tratamientos, humedad, relieve o costuras en la zona de aplicación.
- Inspeccionar el transfer antes del prensado. Comprobar impresión, blanco, distribución del polvo y aspecto del curado.
- Verificar el equipo. Revisar temperatura efectiva, presión, paralelismo de la plancha y adecuación de la base de apoyo.
- Aplicar el ciclo indicado por la ficha técnica del film y el adhesivo. Registrar configuración, tipo de despegado y posible segundo prensado.
- Evaluar la muestra tras enfriado, flexión controlada y lavado de prueba. Documentar el resultado con fotografías y conservar una muestra de referencia.
Este registro permite detectar patrones. Si el mismo transfer falla solo en una referencia textil, la compatibilidad del soporte gana peso. Si el defecto se repite en distintas prendas y en una zona concreta de la plancha, el equipo o la presión pasan a ser los principales sospechosos. Si cambia entre lotes de transfer, hay que revisar consumibles, almacenamiento y curado.
Criterios de calidad para una aplicación DTF
Una aplicación correcta debe presentar bordes cerrados, cobertura uniforme y unión estable al manipular la prenda. El diseño no debería despegarse al doblar o estirar el área dentro del comportamiento esperable para el tejido. También debe evitar marcas de plancha, brillo no deseado, migración de color, residuos de adhesivo y diferencias perceptibles entre unidades de la misma tirada.
La prueba debe hacerse sobre la prenda final, no solo sobre un retal genérico. Dos tejidos con la misma composición pueden reaccionar de forma diferente por su tintura, estructura, aprestos o acabado. Esto es especialmente relevante en prendas elásticas, técnicas, impermeabilizadas, sublimadas o con tratamientos funcionales.
Un fallo de adherencia DTF bien documentado deja de ser un problema ambiguo y se convierte en una variable de producción controlable. La mejor corrección no suele ser aumentar parámetros sin límite, sino identificar qué parte del sistema – soporte, consumible, curado o prensado – ha dejado de trabajar dentro de su compatibilidad.