02 Nov Curado de tintas plastisol: control y fallos
Explorar artículos por tema
Una estampación puede salir de la máquina con buen color, detalle y tacto, pero fallar tras pocos lavados si el curado de tintas plastisol no se ha completado. El problema no siempre se ve al final de la producción: una tinta aparentemente seca puede conservar zonas sin fusionar en el interior de la película. Por eso, el curado debe tratarse como una fase de control de proceso, no como un simple paso de salida por túnel.
El plastisol no seca por evaporación como una tinta al agua. Necesita recibir suficiente energía térmica para que sus componentes se fusionen de forma estable. Esa fusión debe producirse en toda la capa impresa, incluida la zona en contacto con el tejido. Si solo se calienta la superficie, el acabado puede parecer correcto y, sin embargo, presentar mala resistencia al lavado, cuarteo prematuro o pérdida de adherencia.
Qué ocurre durante el curado de tintas plastisol
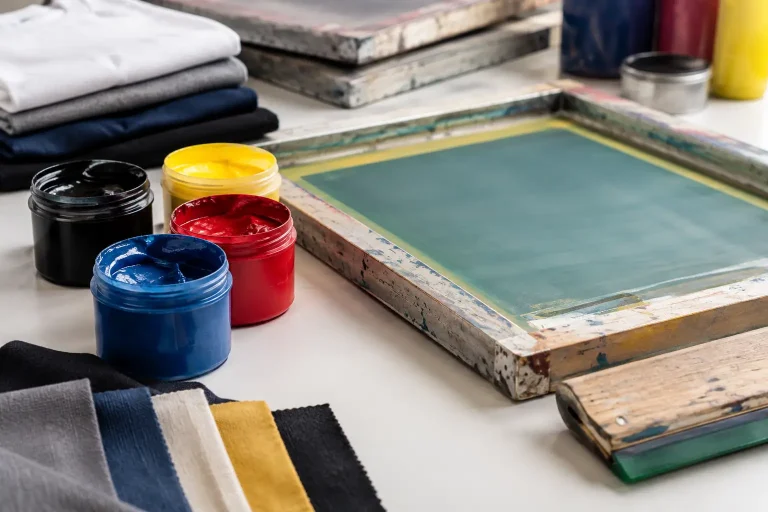
La tinta plastisol está formada, de forma general, por resinas de PVC y plastificantes, además de pigmentos y otros aditivos. Durante el curado, la temperatura transforma esa pasta depositada mediante la pantalla en una película continua, flexible y adherida al soporte. No basta con que la prenda esté caliente ni con que la tinta deje de manchar al tacto.
La condición decisiva es que la película alcance la temperatura y el tiempo de permanencia definidos por la ficha técnica de la tinta. Ambos factores actúan juntos. Una exposición breve a una temperatura elevada puede ser suficiente para ciertas formulaciones y películas finas, pero no necesariamente para un depósito grueso, una tinta de alta opacidad o un diseño con varias capas. Del mismo modo, prolongar el paso por el túnel no corrige automáticamente un equipo que no aporta el calor real necesario.
Conviene diferenciar tres estados que a menudo se confunden en producción. El primero es la tinta recién impresa, aún húmeda y transferible. El segundo es el gelificado o presecado, utilizado entre colores para poder continuar imprimiendo sin arrastrar la capa anterior. El tercero es el curado final, donde la tinta ha fusionado por completo. El gelificado no garantiza resistencia al lavado y nunca debe validarse como sustituto del curado.
Variables que determinan un curado correcto
El ajuste del túnel no es un dato universal. La consigna del equipo puede ser distinta de la temperatura que alcanza realmente la película de tinta. La lectura del panel, la distribución de calor, la ventilación, la carga de producción y la distancia a las fuentes térmicas cambian el resultado.
Tipo de tinta y espesor de depósito
Cada familia de plastisol puede tener requisitos diferentes. Las tintas convencionales, las de baja temperatura de curado, las de alta opacidad, las bases de descarga simulada, las tintas puff, los metalizados y otros efectos no responden igual al calor. Mezclar sistemas o incorporar aditivos sin revisar la compatibilidad puede modificar la ventana de curado.
El espesor también importa. Una capa de blanco cubriente aplicada con una malla abierta deja más material que un color de detalle impreso con malla más cerrada. Si el diseño incluye blanco de base, colores directos y una última capa de efecto, hay que evaluar la acumulación total, no solo el comportamiento de cada tinta por separado. Una película excesiva puede dificultar que el calor llegue de forma homogénea al interior.
Tejido y composición del soporte
El algodón suele tolerar un margen térmico distinto al poliéster, las mezclas o los tejidos técnicos. En poliéster, el problema no se limita a curar la tinta: una exposición térmica inadecuada puede favorecer migraciones de colorante, especialmente en prendas teñidas con colores intensos. El uso de una base barrera o de una tinta formulada para baja temperatura puede ser necesario, pero no elimina la obligación de hacer pruebas sobre el tejido real.
También influyen el gramaje, la textura y el color del material. Un tejido grueso absorbe más energía antes de que la capa de tinta alcance su condición de curado. Una prenda oscura con alto contenido de poliéster requiere especial atención porque el blanco de fondo suele ser más grueso y es, a la vez, la capa más expuesta a problemas de migración y falta de fusión.
Equipo, carga y velocidad de producción
En un túnel de curado, la velocidad de cinta define el tiempo de permanencia, pero no describe por sí sola el proceso. Hay que comprobar la longitud efectiva de calentamiento, la altura de la cámara, el tipo de fuente térmica y la estabilidad de la temperatura cuando entran varias prendas consecutivas.
La carga altera el comportamiento del sistema. Una prueba con una sola camiseta puede curar correctamente y fallar cuando la producción aumenta, porque el conjunto de prendas absorbe calor y reduce la energía disponible para cada unidad. Por ese motivo, los ajustes deben verificarse en condiciones próximas a la tirada real, no únicamente durante el arranque.
Cómo validar el curado sin depender del aspecto visual
La inspección visual sirve para detectar brillo irregular, cambios de tono, zonas quemadas o textura anómala, pero no confirma la fusión interna. La validación debe combinar medición y ensayo sobre muestras representativas.
La primera comprobación es medir la temperatura de la película de tinta, no solo la del aire o la del panel del túnel. Para ello pueden utilizarse tiras indicadoras, sondas adecuadas o sistemas de medición calibrados según el procedimiento interno. La elección del método depende del nivel de control requerido, pero la referencia debe acercarse al comportamiento real de la capa impresa.
Después conviene revisar la elasticidad. En un estampado diseñado para tejido elástico, una película mal curada puede abrirse o blanquear al estirar la prenda. Sin embargo, este ensayo debe interpretarse según el diseño: una tinta muy opaca y gruesa tendrá una elasticidad distinta de una tinta formulada específicamente para prendas stretch. No se debe exigir el mismo resultado a todas las construcciones de estampación.
La prueba de lavado es la comprobación más útil para validar el conjunto tinta, tejido y curado. Debe realizarse siguiendo las recomendaciones de mantenimiento aplicables a la prenda y la ficha técnica de los materiales. Tras el lavado, se evalúan cuarteo, pérdida de color, desprendimiento, pegajosidad, migración y cambios de tacto. Si el pedido exige una resistencia concreta, el criterio de aceptación debe definirse antes de producir, no después de detectar una incidencia.
Fallos frecuentes y qué suelen indicar
Cuando la tinta queda pegajosa tras enfriar, puede existir falta de curado, contaminación en la superficie o una incompatibilidad entre productos. Si el estampado se agrieta de forma prematura, hay que revisar tanto el curado como el grosor de película, la elasticidad de la tinta elegida y la preparación del soporte.
Una pérdida de adherencia localizada suele señalar variaciones de temperatura dentro del túnel, zonas de tejido contaminadas o problemas de depósito. En cambio, si el fallo aparece de manera uniforme en toda la tirada tras lavar, es más probable que el proceso global de curado haya sido insuficiente o que la tinta no sea compatible con el material.
La migración de colorante se reconoce por la aparición progresiva de un tono extraño, frecuente en blancos sobre poliéster oscuro. Subir el calor sin analizar el caso puede empeorarla. La respuesta técnica depende de la tinta, la composición del tejido, el colorante empleado por el fabricante de la prenda y el sistema de barrera utilizado. Aquí no hay una receta válida para todos los poliésteres.
También existe el exceso de curado. Una exposición térmica demasiado agresiva puede alterar el tacto, amarillear determinados blancos, reducir elasticidad o afectar al soporte. El objetivo no es aplicar el máximo calor posible, sino alcanzar la fusión completa dentro de una ventana compatible con tinta y tejido.
Control de proceso antes de una tirada
Antes de producir, resulta útil documentar la referencia de tinta, el tejido, la configuración de impresión, el método de medición y la muestra aprobada. Si se cambia la malla, la rasqueta, el blanco de base, el soporte o la carga del túnel, el depósito de tinta puede variar y conviene repetir la comprobación.
En trabajos con varias repeticiones, debe inspeccionarse el resultado al inicio, durante la producción y al final. Esta rutina permite detectar variaciones causadas por acumulación de calor, cambios de ambiente, desgaste de pantalla o ajustes de velocidad. La trazabilidad no sustituye a las pruebas, pero facilita identificar por qué una muestra se comportó de forma distinta a otra.
Un curado fiable se construye con ficha técnica, medición sobre la película y ensayo en el soporte real. Cuando esos tres elementos están alineados, la serigrafía deja de depender de una impresión que “parece seca” y pasa a tener un criterio verificable de calidad.