08 Nov Tintas plastisol: elección, curado y control
Explorar artículos por tema
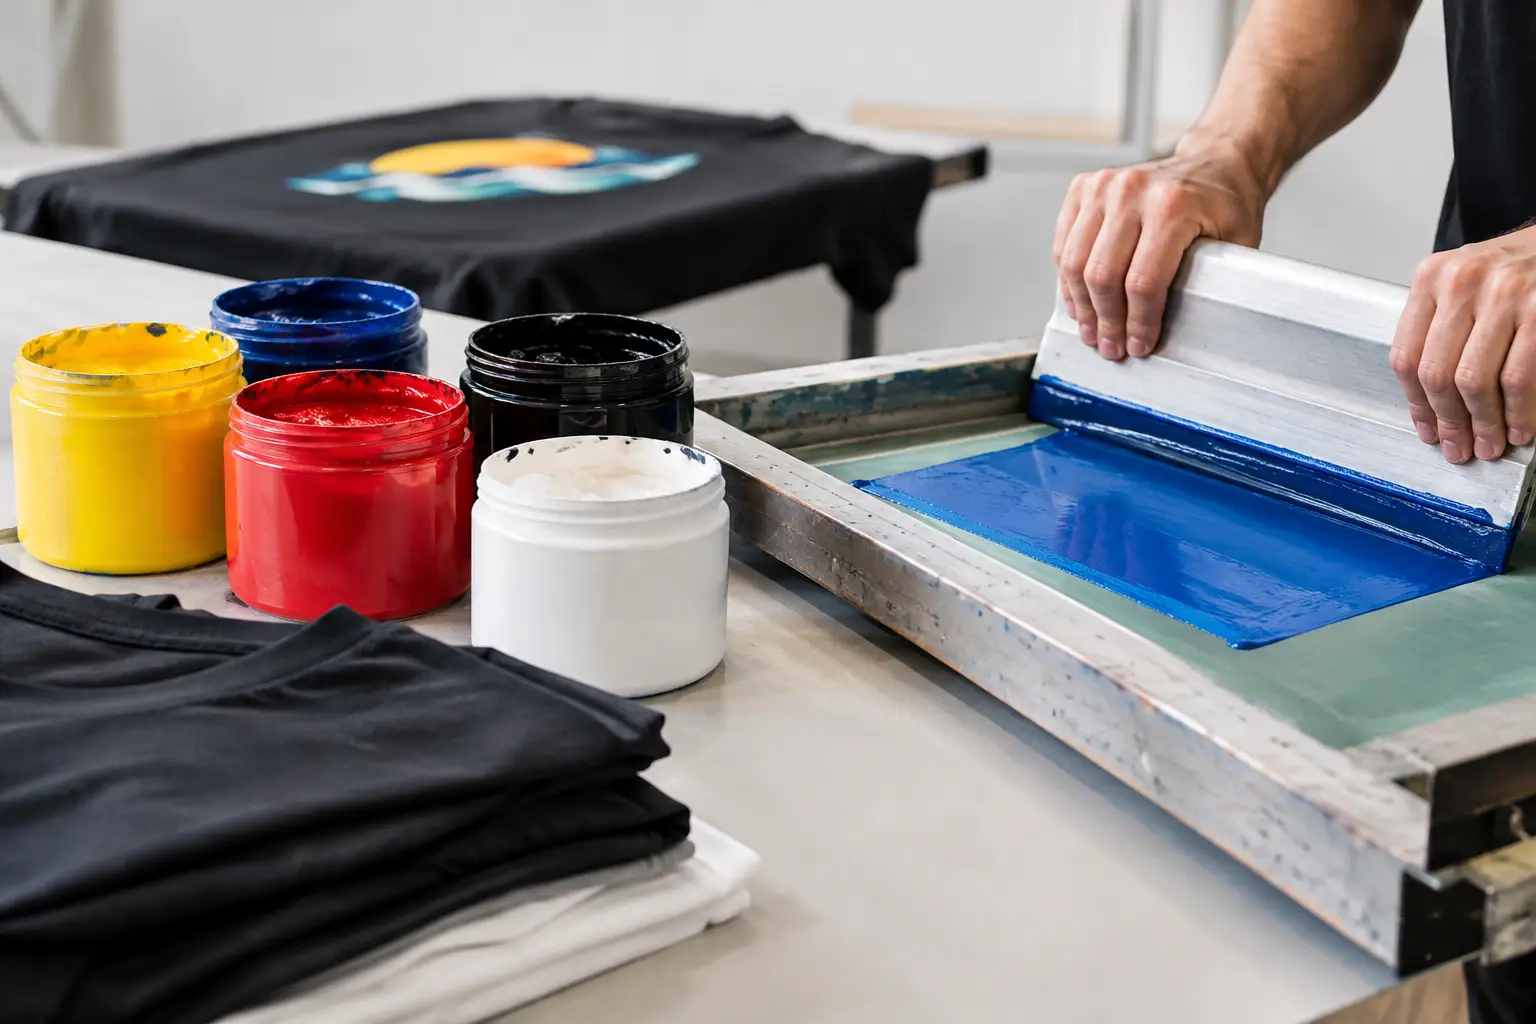
Una tinta que parece perfectamente impresa al salir de la máquina puede fallar después del primer lavado. Con las tintas plastisol, la diferencia no suele estar solo en el color o en la malla elegida: depende de la combinación entre tejido, depósito de tinta, gelificación, curado real y control de cada fase. Por eso conviene tratar el plastisol como un sistema de impresión, no como una tinta intercambiable para cualquier trabajo.
Qué son las tintas plastisol y cómo forman película
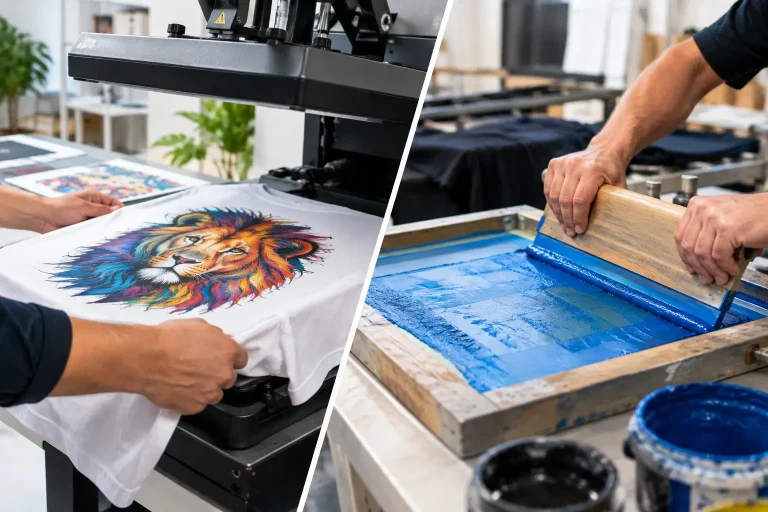
Las tintas plastisol son formulaciones basadas habitualmente en resinas de PVC y plastificantes. A diferencia de las tintas al agua, no secan por evaporación sobre la pantalla. Permanecen utilizables durante la impresión y desarrollan sus propiedades cuando reciben el aporte térmico necesario para fundirse y formar una película continua sobre o dentro de la superficie textil.
Este comportamiento ofrece una ventana de trabajo estable en pantalla, especialmente útil en diseños con masas de color, tiradas prolongadas o trabajos que requieren alta opacidad. También permite obtener acabados lisos, cubrientes y relativamente repetibles si el proceso está ajustado. Sin embargo, esa estabilidad no elimina la necesidad de controlar el curado. Una tinta puede estar seca al tacto, e incluso parecer fundida, sin haber alcanzado una fusión suficiente en toda su capa.
El plastisol queda principalmente anclado a la superficie de la fibra. Su adherencia depende de que la película se funda de forma homogénea y de que la formulación sea compatible con el tejido. En algodón suele comportarse de forma previsible, mientras que en poliéster, mezclas o prendas teñidas con colorantes inestables pueden aparecer migraciones, pérdidas de adherencia o cambios de tono.
Elegir plastisol según el tejido y el acabado buscado
No existe una tinta plastisol universal. Antes de preparar pantallas hay que identificar la composición del soporte, su color, gramaje, elasticidad, acabado superficial y posible tratamiento repelente. Una camiseta de algodón peinado, una sudadera de mezcla y un tejido técnico de poliéster pueden exigir soluciones distintas aunque lleven el mismo diseño.
En tejidos claros de algodón, una tinta estándar puede aportar buena cobertura con un depósito moderado. Sobre prenda oscura se recurre con frecuencia a una base blanca o base de descarga según el sistema y el tejido, seguida de colores de alta opacidad. El objetivo no es acumular tinta sin límite: un exceso de depósito aumenta el tacto, dificulta el curado del conjunto y puede crear una película rígida con tendencia al cuarteo.
En poliéster y mezclas con alto contenido sintético conviene valorar tintas de bajo sangrado o formulaciones específicas para bloquear la migración. Algunos colorantes presentes en el tejido pueden desplazarse con la temperatura y teñir una base blanca o alterar colores claros. El riesgo no depende únicamente de que la prenda sea roja, azul o negra. Dos tejidos del mismo color aparente pueden reaccionar de forma diferente según el tipo de fibra, el proceso de tintura y el acabado aplicado por el fabricante.
Los tejidos elásticos requieren tintas con elasticidad adecuada y una construcción de impresión que no limite la recuperación del material. Una capa muy gruesa puede abrirse al estirar la prenda aunque la tinta haya curado correctamente. En este caso, la selección de malla, la dureza y perfil de la rasqueta, la presión y el número de pasadas deben reducir el depósito a lo necesario.
Para tomar una decisión técnica, deben revisarse al menos estos cuatro aspectos:
- La composición real del tejido, no solo su denominación comercial.
- El color y la estabilidad del tinte ante el calor.
- El nivel de opacidad, brillo, tacto o elasticidad requerido.
- La ficha técnica de la tinta y la necesidad de realizar pruebas previas.
Malla, emulsión y depósito: el equilibrio antes del curado
La malla condiciona cuánta tinta llega a la prenda y cómo se reproduce el detalle. Una malla más abierta facilita el paso de plastisol y ayuda a construir opacidad, pero deja un depósito mayor y limita la definición de trazos finos. Una malla más cerrada mejora el detalle, reduce el espesor y suele favorecer un tacto más ligero, aunque puede comprometer la cobertura de determinadas tintas o colores sobre fondo oscuro.
La elección no debe hacerse solo por el número de hilos. También influyen el diámetro del hilo, la tensión de la malla, el grosor de emulsión y la geometría del diseño. Un texto pequeño con huecos cerrados necesita una preparación distinta de una mancha plana de blanco cubriente. Si se intenta resolver ambos casos con la misma pantalla y la misma carga de tinta, es habitual obtener bordes poco limpios, poros en las masas o un acabado demasiado grueso.
La emulsión debe resistir el plastisol utilizado y mantener una definición estable durante la tirada. La pantalla bien tensada reduce variaciones de registro y permite una liberación más regular de la tinta. Cuando la tensión cae, aumenta el contacto prolongado de la malla con la prenda, se pierde nitidez y pueden aparecer rebabas, especialmente en detalles finos.
La rasqueta también participa en el resultado. Una presión excesiva puede forzar tinta donde no conviene y deformar el motivo; una presión insuficiente deja un depósito irregular. El ajuste correcto depende de la malla, de la viscosidad de la tinta, del diseño y del soporte. Son parámetros de taller que deben verificarse en producción, no valores que convenga generalizar.
Gelificación y curado: dos fases que no son lo mismo
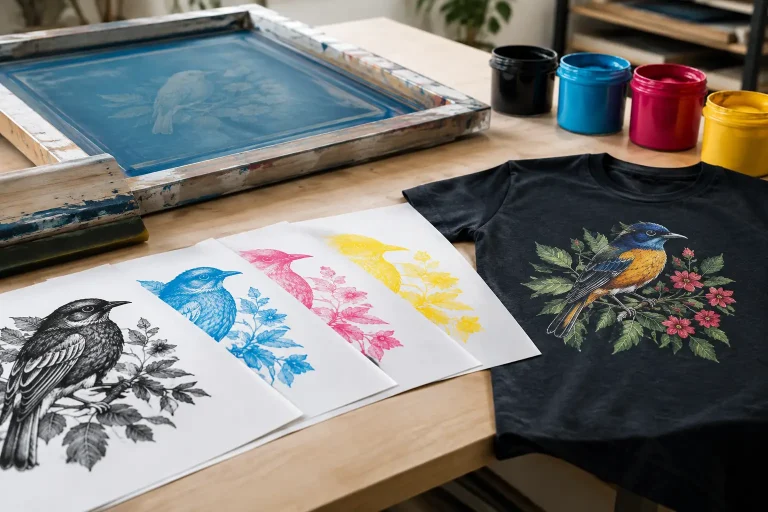
En impresiones a varios colores se puede aplicar una gelificación intermedia para estabilizar una capa antes de imprimir la siguiente. Esta fase evita que los colores se mezclen o que una base interfiera con la pantalla posterior. Pero una gelificación no equivale a un curado final. La tinta debe mantener capacidad de integrarse con la siguiente capa cuando el sistema lo requiera.
El curado final busca fundir toda la película de tinta, desde la superficie hasta la zona en contacto con el tejido. La temperatura indicada por el equipo no garantiza por sí sola que la impresión haya alcanzado el perfil térmico necesario. Influyen la velocidad de paso, la distancia a la fuente de calor, la carga de prendas, el tipo de horno, el grosor del depósito y la propia masa térmica del tejido.
Por ello, los parámetros deben partir de la ficha técnica de cada tinta y validarse en condiciones reales. Medir únicamente la temperatura ambiental del túnel o de la superficie externa de la impresión puede inducir a error. La comprobación debe centrarse en la tinta y en su comportamiento tras el curado, no en una cifra aislada.
Un curado insuficiente puede manifestarse como tacto pegajoso, desgaste rápido, cuarteo prematuro o desprendimiento tras el lavado. Un exceso térmico puede endurecer el acabado, amarillear ciertos blancos, alterar el tejido o aumentar la migración en poliéster. La solución no es elevar siempre el calor: a veces el problema está en un depósito demasiado grueso, una tinta inadecuada o un paso de producción mal ajustado.
Control de calidad antes de aprobar una tirada
El control empieza con una prueba de impresión sobre el mismo tejido, o sobre una muestra representativa. Hay que revisar registro, definición, cobertura, porosidad, tacto y uniformidad de color. En bases blancas, una inspección con luz lateral ayuda a detectar zonas con depósito irregular que pueden pasar inadvertidas a simple vista.
Después del curado, la prueba debe incluir una comprobación de elasticidad adecuada al tejido, una evaluación visual tras lavado y una revisión de posible migración cuando se trabaja con poliéster o colores problemáticos. Estas pruebas deben adaptarse al uso esperado de la prenda y a los criterios acordados para el trabajo. No todos los textiles soportan el mismo nivel de exigencia ni todos los acabados buscan la misma elasticidad.
También conviene conservar una muestra aprobada como referencia de producción. En tiradas con varias jornadas, cambios de lote de prenda o reposiciones, esa muestra permite comparar opacidad, tono, tacto y detalle. La repetibilidad no depende solo de repetir el diseño digital: depende de mantener controlados tinta, soporte, pantalla y curado.
Las tintas plastisol ofrecen una gran capacidad de cobertura y un proceso muy estable cuando se ajustan al soporte. El criterio útil no es buscar la tinta más opaca o la capa más gruesa, sino construir una impresión que responda al tejido, al diseño y al uso previsto con una prueba validada antes de producir.